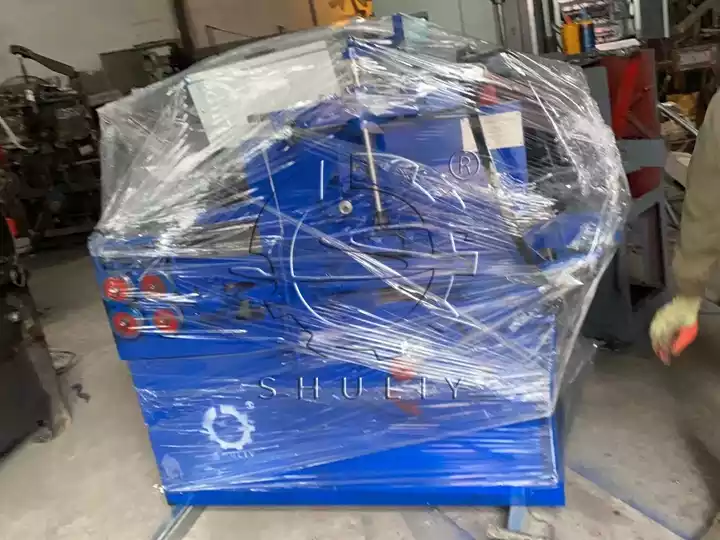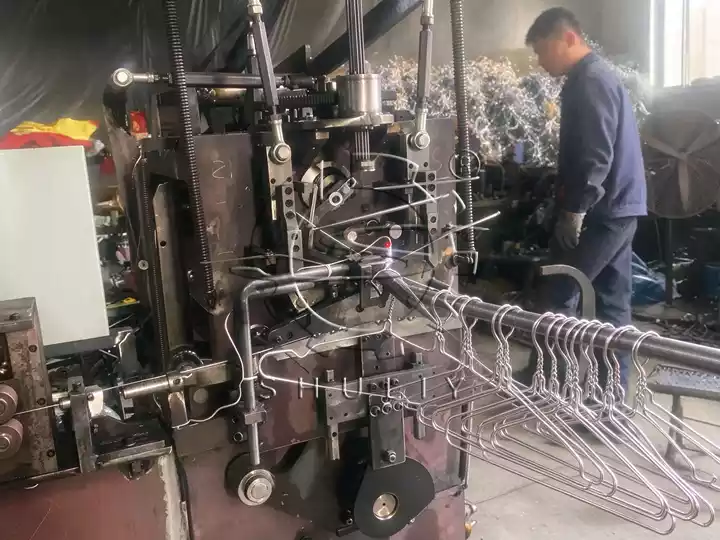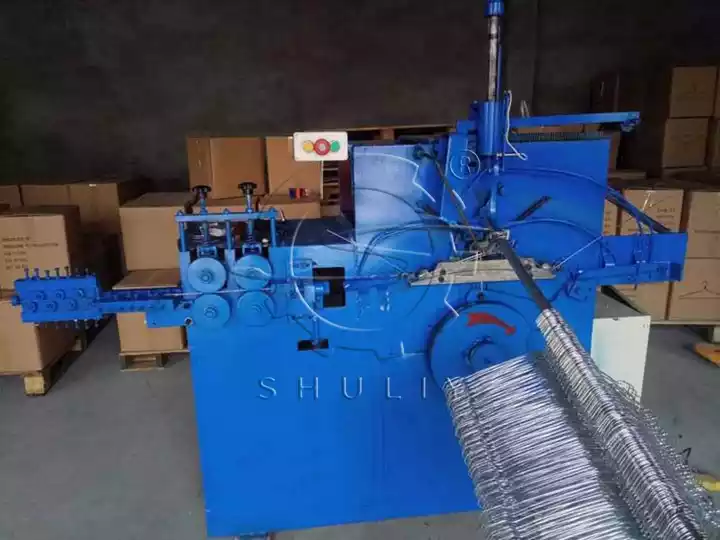
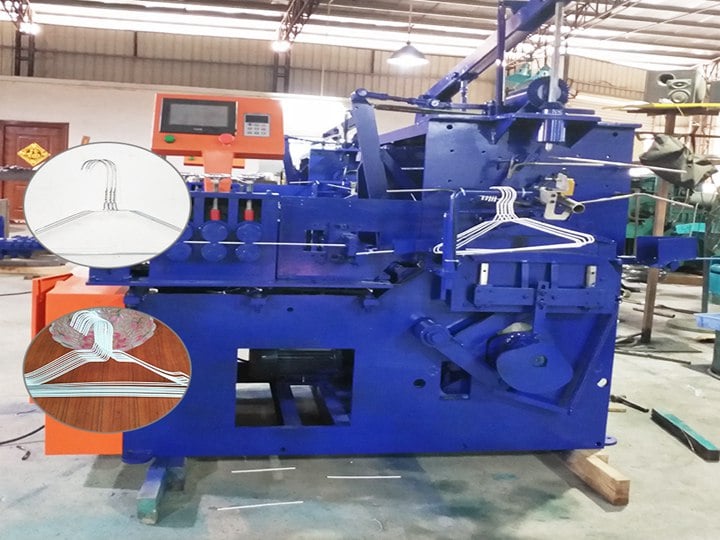
Kumaş askı yapma makinesi, plastik kaplı tel askılar, galvanizli tel askılar, paslanmaz çelik askılar vb. gibi çeşitli bitmiş askıları işleyebilir. Otomatik kumaş askı yapma makinesinin üretim kapasitesi dakikada 30-45 adettir. Ayrıca, elbise askı makinesi, 10 cm ila 50 cm boyutlarında elbise askıları üretmek için kalıpları serbestçe söküp değiştirebilir.
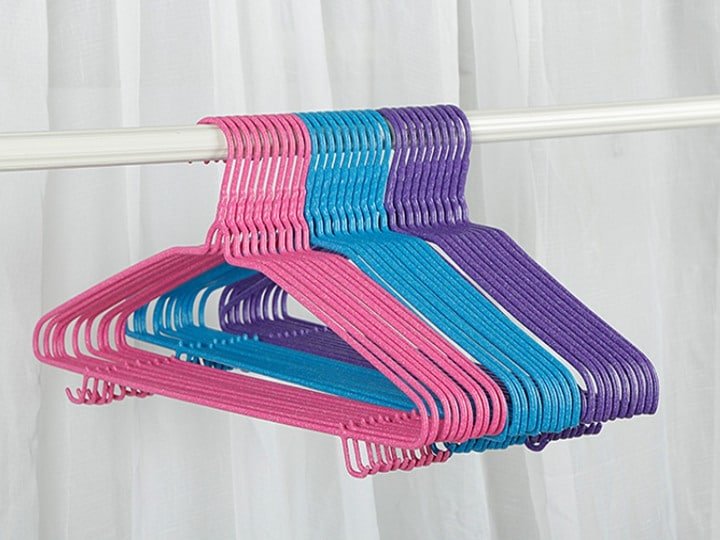
Otomatik kumaş askı yapma makinesinin özellikleri
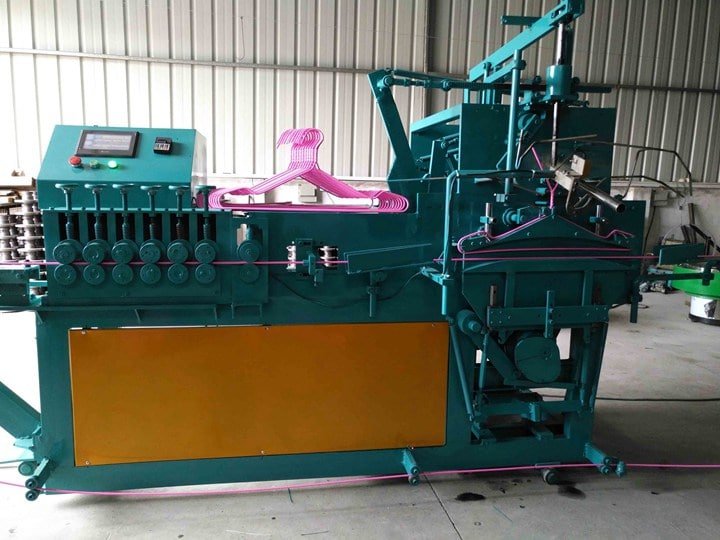
Elbise askı şekillendirme makinesinin yapısı oldukça kompakt ve tasarımı çok hassastır. Bu nedenle üretim sürecinde neredeyse hiç hata oluşmaz. Ayrıca, askı şekillendirme makinesinin kullanımı çok basittir. Ve çalışma sırasında bitmiş askıları toplamak için yalnızca bir işçi gereklidir. Kumaş askı yapma makinesi çalışırken çok stabildir, düşük gürültü ve yüksek çalışma verimliliği sağlar.
Plastik kaplı elbise askılarının üretim sürecinde sıcaklık kontrolü
- Silindir sıcaklığı. Elbise askısının şekillendirme sürecinde, silindir sıcaklığını, meme sıcaklığını ve kalıp sıcaklığını kontrol etmemiz gerekir. İlk iki sıcaklık esas olarak plastiğin plastikleşmesini ve akışını etkilerken, sonuncusu esas olarak plastiğin akışını ve soğumasını etkiler. Her plastiğin farklı bir akış sıcaklığı vardır. Aynı plastik için, farklı kaynak ve markalara bağlı olarak akış sıcaklığı ve ayrışma sıcaklığı da farklıdır. Bunun nedeni, ortalama moleküler ağırlık ve moleküler ağırlık dağılımının farklı olmasıdır. Farklı enjeksiyon kalıplama makinelerinde plastiklerin plastikleşme süreci de farklıdır. Bu nedenle silindir sıcaklığı da farklıdır.
- Meme sıcaklığı. Meme sıcaklığı genellikle silindirin maksimum sıcaklığından biraz daha düşüktür, böylece memeden akarken oluşabilecek "akma olayı" önlenir. Ve meme sıcaklığı çok düşük olmamalıdır, aksi takdirde eriyik malzemenin erken yoğunlaşmasına, memenin tıkanmasına veya erken yoğuşmanın kalıp boşluğuna enjekte edilmesiyle ürünün performansının etkilenmesine neden olur.
- Kalıp sıcaklığı: Kalıp sıcaklığı, ürünün iç performansı ve görünüm kalitesi üzerinde büyük bir etkiye sahiptir. Kalıp sıcaklığı, plastiğin kristal yapıya sahip olup olmamasına, ürün boyutu ve yapısına, performans gereksinimlerine ve diğer proses koşullarına (eriyik sıcaklığı, enjeksiyon hızı ve enjeksiyon basıncı, kalıplama döngüsü vb.) bağlıdır.