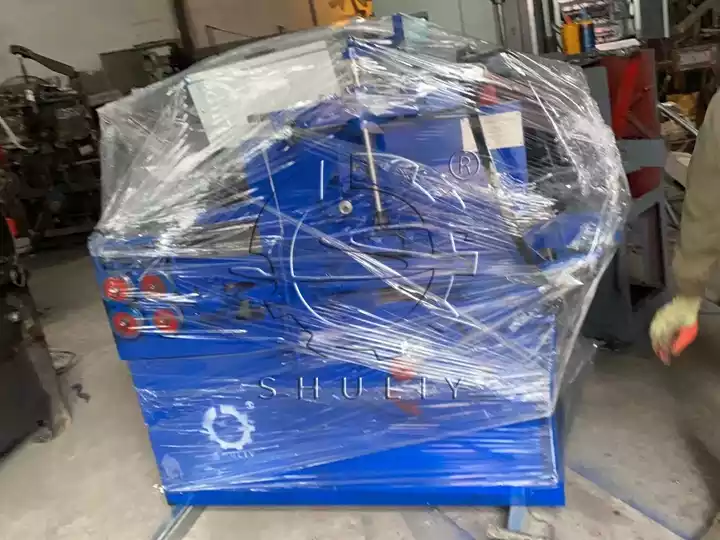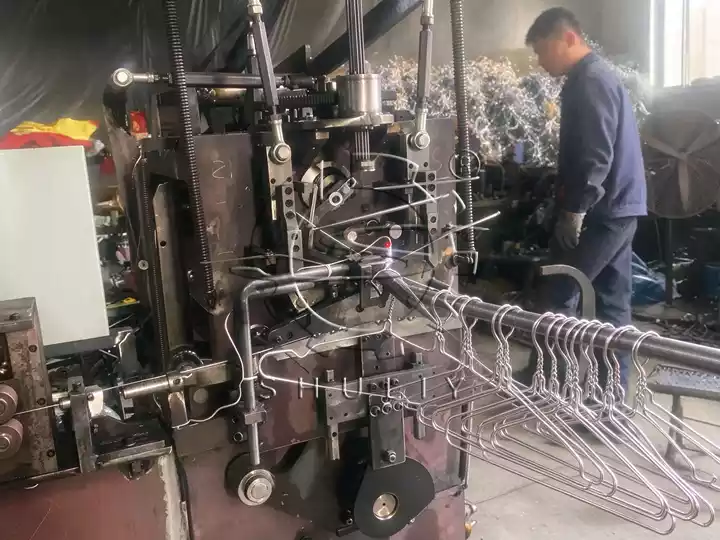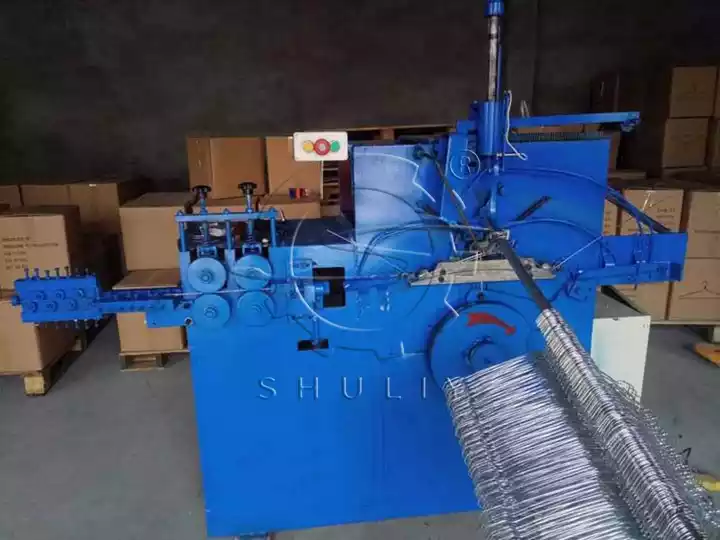
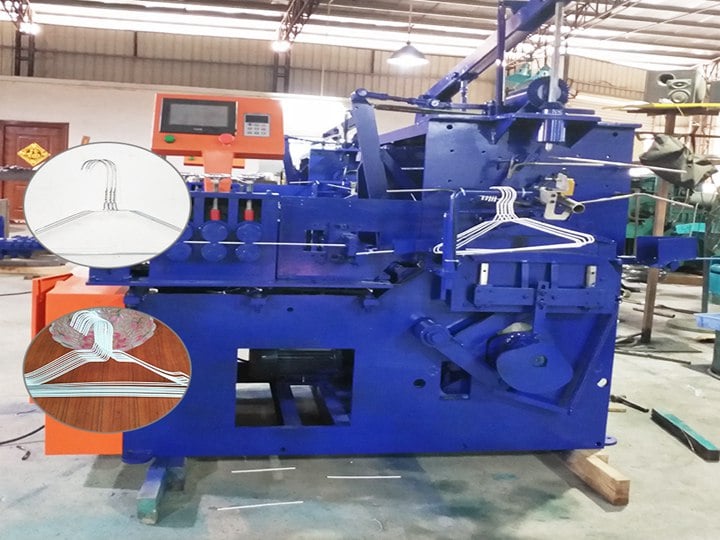
Mashine ya kutengeneza hanger za nguo inaweza kusindika hanger mbalimbali zilizokamilika, kama vile hanger za waya zilizopakwa plastiki, hanger za waya za mabati, hanger za chuma cha pua, nk. Uwezo wa uzalishaji wa mashine ya kutengeneza hanger za nguo moja kwa moja ni vipande 30-45 kwa dakika. Zaidi ya hayo, mashine ya hanger za nguo inaweza kuvunja na kubadilisha molds kwa uhuru ili kuzalisha hanger za nguo za ukubwa wa 10cm hadi 50cm.
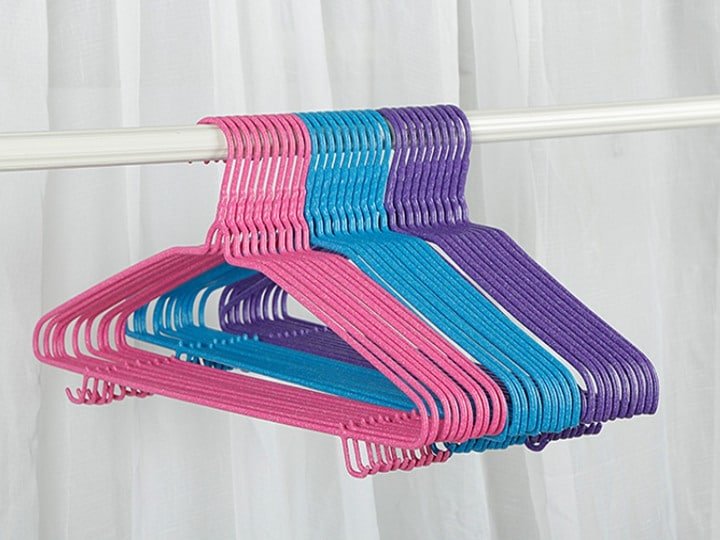
Vipengele vya mashine ya kutengeneza hanger za nguo moja kwa moja
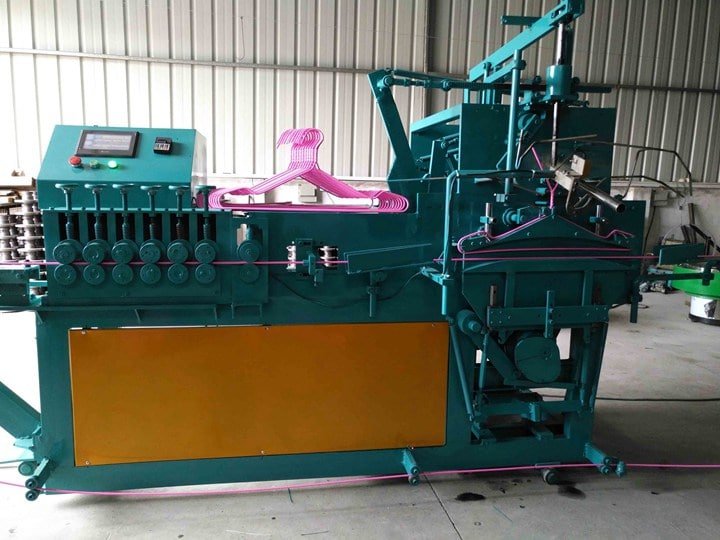
Muundo wa mashine ya kutengeneza hanger za nguo ni mzuri sana na muundo wake ni sahihi sana. Kwa hivyo kimsingi hakuna hitilafu katika mchakato wa uzalishaji. Kwa kuongeza, uendeshaji wa mashine ya kutengeneza hanger ni rahisi sana. Na mfanyakazi mmoja tu anahitajika kukusanya hanger zilizokamilishwa wakati wa kazi. Mashine ya kutengeneza hanger za nguo ni imara sana wakati wa kufanya kazi, ina kelele ndogo na ufanisi wa juu wa kazi.
Udhibiti wa joto katika mchakato wa uzalishaji wa hanger za nguo zilizopakwa plastiki
- Joto la pipa. Katika mchakato wa kutengeneza hanger za nguo, tunahitaji kudhibiti joto la pipa, joto la pua na joto la mold. Joto mbili za kwanza huathiri hasa upasuaji na mtiririko wa plastiki, wakati la mwisho huathiri hasa mtiririko na baridi ya plastiki. Kila plastiki ina joto tofauti la mtiririko. Kwa plastiki sawa, kutokana na vyanzo na chapa tofauti, joto la mtiririko na joto la mtengano pia ni tofauti. Hii ni kwa sababu wastani wa uzito wa molekuli na usambazaji wa molekuli ni tofauti. Mchakato wa upasuaji wa plastiki katika aina tofauti za mashine za kudunga pia ni tofauti. Kwa hivyo joto la pipa pia ni tofauti.
- Joto la pua. Joto la pua kwa kawaida huwa chini kidogo kuliko joto la juu la pipa ili kuzuia "mtiririko" unaoweza kutokea wakati wa mtiririko kupitia pua. Na joto la pua haipaswi kuwa chini sana, vinginevyo itasababisha kuganda mapema kwa nyenzo iliyoyeyuka, kuziba pua. Au utendaji wa bidhaa utaathiriwa na kuingizwa mapema kwa condensate kwenye cavity ya mold.
- Joto la mold: Joto la mold lina ushawishi mkubwa kwa utendaji wa ndani na ubora wa mwonekano wa bidhaa. Joto la mold hutegemea uwepo au kutokuwepo kwa uwezo wa plastiki wa fuwele, ukubwa na muundo wa bidhaa, mahitaji ya utendaji na hali nyingine za mchakato (joto la kuyeyuka, kasi ya sindano na shinikizo la sindano, mzunguko wa ukingo, nk).