ハンガー用粉体塗装スプレーブースは、現代のハンガー製造工程において重要な設備です。完全なhanger production line, これらのブースは静電スプレー技術により、ワイヤーハンガーに保護・装飾用のプラスチック塗装を施します。粉体塗装ブースの仕組み、主要コンポーネント、および運用のベストプラクティスを理解することで、メーカーは塗料材料の無駄を最小限に抑えながら、製品品質を最大化できます。
ハンガー製造において粉体塗装が重要な理由
粉体塗装は、金属ハンガーを腐食から保護しながら美的なカスタマイズを可能にする、耐久性と魅力を兼ね備えた仕上げを提供することで、ハンガー製造業界に変革をもたらしました。検討する際は、wire hanger making machines、メーカーは、適切な塗装が施されることで完成したハンガーの市場価値が大幅に向上することを理解する必要があります。
プラスチック粉体塗装の利点
- 耐食性:金属ハンガーに防錆の保護バリアを形成し、特に湿気の多い環境で重要です
- 耐久性:粉体塗装は液状塗料よりも強固に密着し、傷や摩耗に対する長期的な保護を提供します
- 美観の選択肢:プラスチック粉体は事実上無制限の色が可能で、製品の差別化を実現します
- コスト効率:液状スプレーシステムと比較して、高い材料移行効率を実現します
- 環境メリット:粉体塗装は揮発性有機化合物(VOC)の発生を最小限に抑えます
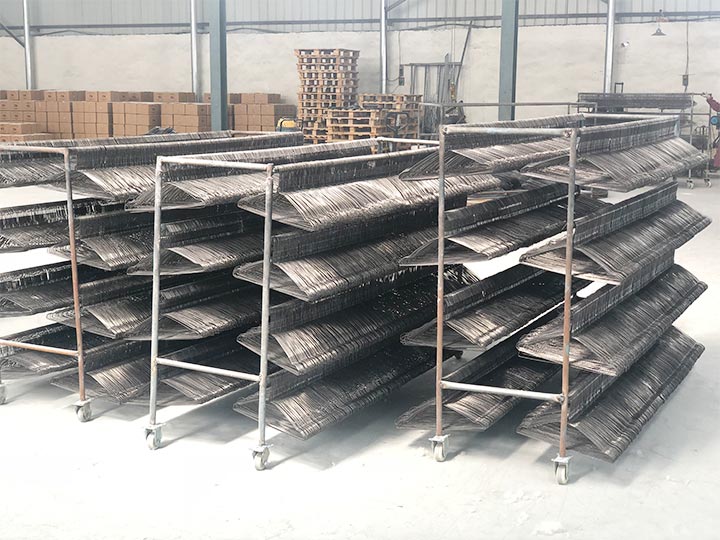
粉体塗装工程前のワイヤーハンガー 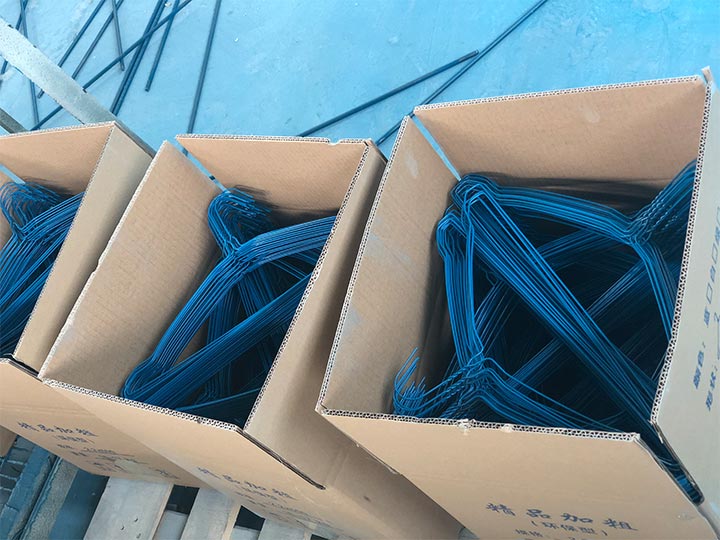
梱包前のプラスチックコーティング加工済みハンガー
粉体塗装工程の理解
粉体塗装工程は、目的とする仕上がり品質を達成するために、それぞれが重要な複数の段階で構成されています。これらの段階を理解することで、オペレーターは生産ラインを効率と品質の面で最適化できます。
粉体塗装の5つの工程
- 工程1 - 前処理: ワイヤーハンガーを洗浄・準備し、粉体塗料の密着性を確保します。油分や酸化物などの表面汚染物質を除去する必要があります。
- 第2段階 - 粉体塗装:静電スプレーガンを用いて、微細な粉体塗料をアースされたハンガー表面に吹き付けます。静電気の力で粉体粒子が均一に吸着・付着します。
- 第3段階 - 粉体回収:付着しなかった粉体粒子は回収システムに落下しリサイクルされます。最新のブースでは95~99%の回収率を実現しています。
- 第4段階 - 硬化:塗装されたハンガーは焼付炉に入り、熱によって粉体が溶融・硬化し、滑らかで耐久性に優れた塗膜を形成します。標準的な硬化条件:180℃で15~20分。
- 第5段階 - 品質検査:完成したハンガーは、塗装の被覆状態、色調の均一性、塗膜の密着性について検査されます。
ハンガー粉体塗装機の構造構成
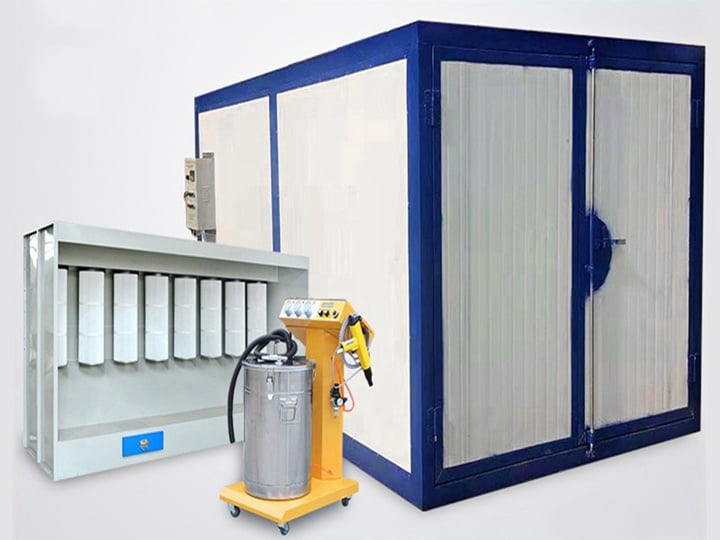
完全な粉体塗装システムは、静電スプレーガンアセンブリと粉体回収ブースの2つの主要コンポーネントで構成されています。各コンポーネントには、最適な塗装性能のために設計された専用部品が含まれています。
静電スプレーガンシステム
スプレーガンは、高電圧静電スプレーガンとも呼ばれ、粉体塗装システムの中核をなす装置です。本機は主に、粉体貯蔵ホッパー、制御盤、高圧スプレーガン、搬送配管などの部品で構成されており、安定した性能と均一な粉体吐出を実現します。
| 構成部品 | 機能 | 主要仕様 |
|---|---|---|
| 粉体貯蔵ホッパー | 塗装用粉体を保持(標準25~50kg容量) | ステンレス製、凝集防止設計 |
| 高電圧発生装置 | 静電荷を生成(40~100kV) | 電圧出力調整可能 |
| スプレーガンノズル | 粉体を微粒化し噴射方向を制御 | 各種パターン(ラウンド、フラット) |
| 制御盤 | パラメータ調整(電圧、エア圧、流量) | デジタル表示、プリセットプログラム |
| パージシステム | 色替え時に残留粉体を除去 | クイックチェンジ対応 |
プラスチック粉体回収ブース
回収ブースは、オーバースプレーされた粉体を捕集してリサイクルし、経済的かつ環境に優しいプロセスを実現します。本装置は主に、プラスチック粉体リサイクル装置、サイクロンファン、逆洗装置、高品質フィルターエレメントで構成されています。
- 給気ファン:負圧を発生させ、オーバースプレーを回収システムへ吸引
- サイクロンセパレーター:気流から粗大粒子を除去し、直接再利用
- フィルターシステム:微細粉体粒子を捕集(99%の効率)
- 戻り配管:回収した粉体を貯蔵ホッパーへ搬送
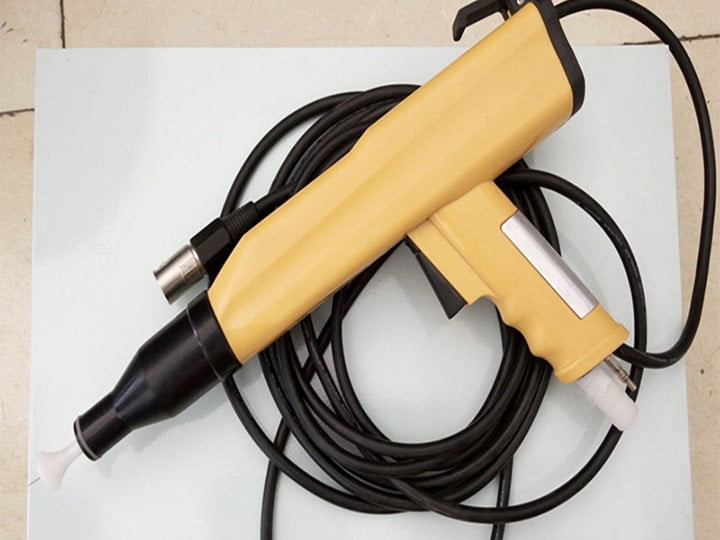
ノズル調整可能な静電スプレーガン 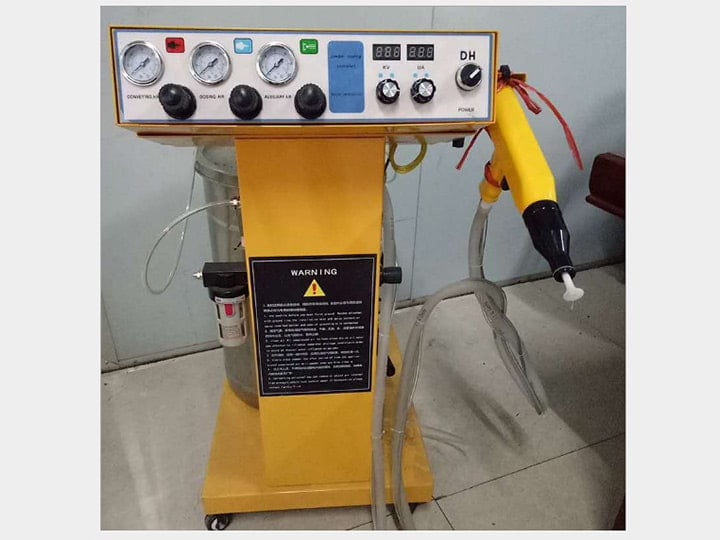
粉体塗装制御盤 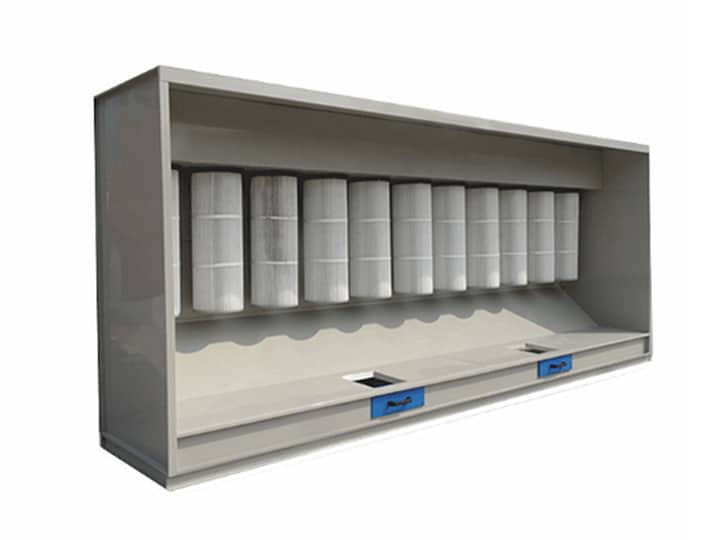
粉体塗装回収ブース内部
機械の動作原理 – 技術概要
静電粉体塗装の技術的な原理を理解することで、オペレーターは最適な結果を得ることができます。
- 静電帯電:粉体がガンノズルから出る際に、高電圧フィールドを通過することで正の電荷が付与されます。
- アースへの吸着:帯電した粉体粒子はアースされたハンガー表面に引き寄せられ、エッジを回り込み、ファラデーケージ効果により隠れた部分にも到達します。
- 密着:初期密着は静電気によるものです。粉体はハンガー表面に付着し、焼き付けにより永久的に融合します。
- 回収:付着しなかった粒子はブース内に落下し、回収システムで回収されます。
塗装効果は、機械的強度、密着性、耐食性、耐候性においてスプレー塗装工程よりも優れており、コストもスプレー塗装より安価です。
ハンガー用粉体塗装ブースの特長
ハンガー製造向けの最新粉体塗装設備には、作業効率と完成品品質を向上させるいくつかの主要な特長が備わっています。
- 軽量スプレーガン:作業者は長時間の作業でも疲労が少なく、塗装の均一性が向上し、作業中の負傷を低減します。
- パージガスバルブ:ホットメルト粉体を吹き付ける際に目詰まりが発生しにくく、色替え時のダウンタイムを短縮します。
- 延長スプレーガンパイプ:作業者の可動範囲が広く、製品をあらゆる角度から吹き付けて完全に被覆できます。
- 高い回収効率:プラスチック粉体の回収率は99%に達し、材料費を大幅に削減します。
- 堅牢な構造:本機は冷間圧延鋼板と形鋼を採用し、曲げ加工とシーム溶接により接合部をより強固に一体化しています。
- 高い粉体塗着率:スプレーブース内の気流は安定しており、風は穏やかです。大排気口とサイドファン吸引システムを採用し、ハンガー上での粉体の滞留時間を延ばすことで、粉体の塗着率を向上させます。
- 防爆照明:機内には防爆照明を装備し、内部は十分かつ明るく照らされます。安全で省エネ、かつ清掃も容易です。
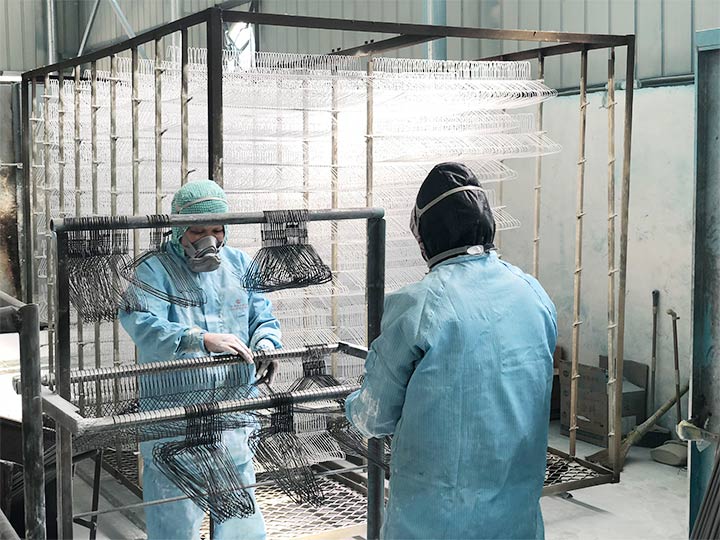
オペレーターが塗装コンベヤにハンガーを投入している様子 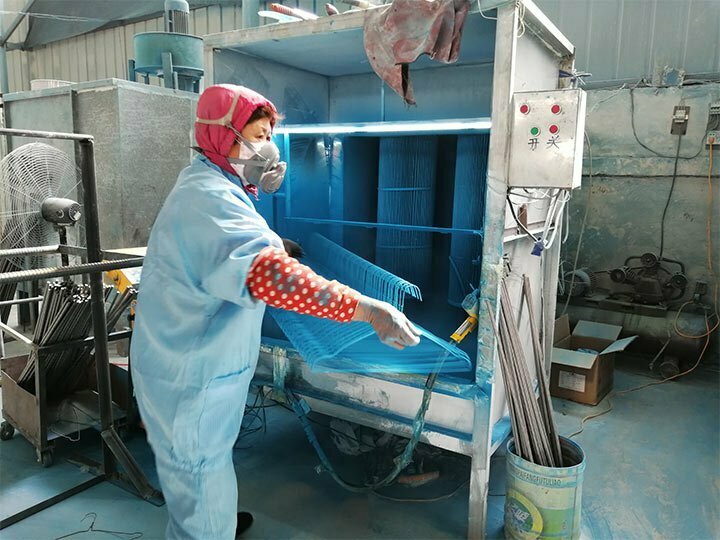
均一な塗装品質を示す完成したハンガー
ハンガー生産ラインとの統合
最大限の効率を実現するには、粉体塗装ブースを完全なシステムに統合する必要があります。hanger production line
ワイヤーから完成品のハンガーに至るまでの全製造工程を一貫して処理します。
生産ライン構成
- ワイヤー巻き出し: コイルからの自動ワイヤー巻き出し
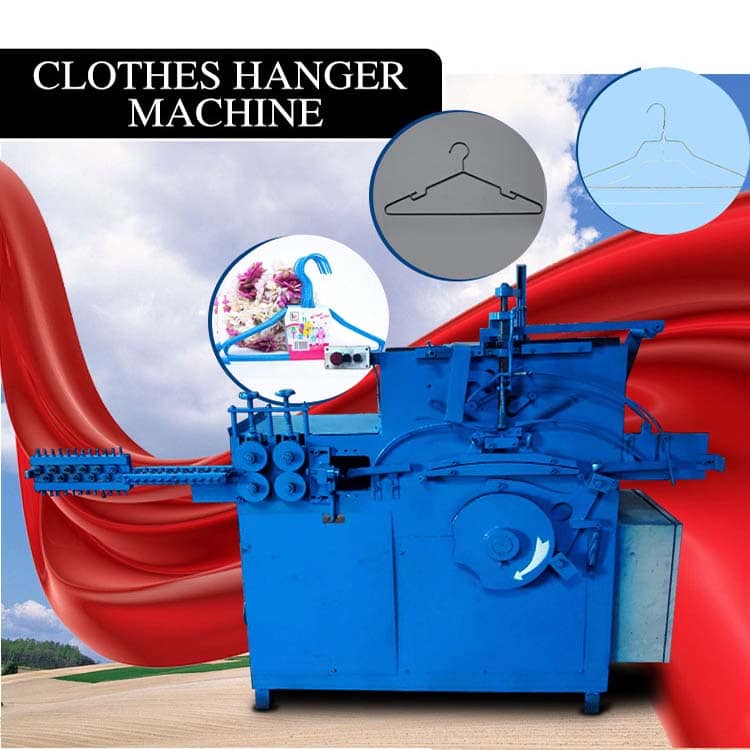
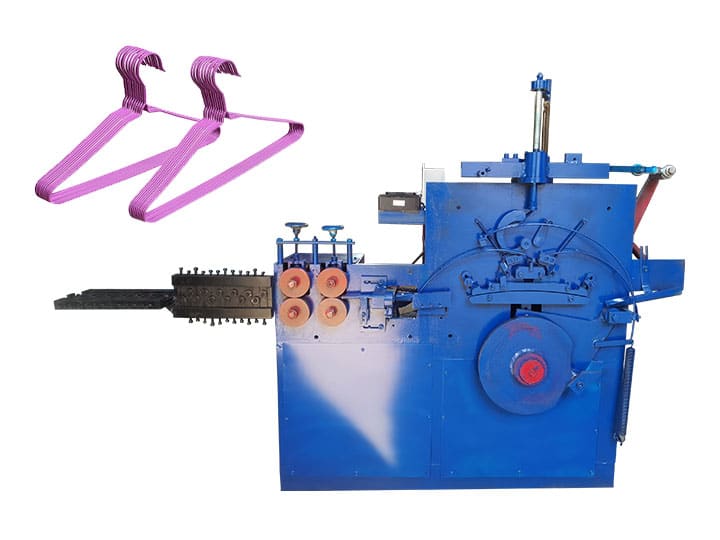
- ハンガー成形:Automatic hanger machine
- ワイヤーをハンガー形状に成形
- 前処理:化学洗浄と表面処理
- 粉体塗装:スプレーブースでの静電塗装
- 硬化炉:180℃で15~20分間焼き付け
- 冷却と検査:梱包前の品質確認
運転パラメータと最適化
安定した高品質な塗装を実現するには、運転パラメータを適切に管理することが重要です。
| パラメータ | 一般的な範囲 | 塗装への影響 |
|---|---|---|
| 静電電圧 | 40~100 kV | 電圧が高いほど吸引力が強く、塗着効率が向上 |
| エア圧力 | 2~5 bar | 粉体の流動性と微粒化に影響 |
| 吹付距離 | 150~300 mm | 近すぎるとオレンジピール、遠すぎると塗着不良 |
| 硬化温度 | 170~190°C | 低すぎると軟質仕上げ、高すぎると変色 |
| 硬化時間 | 15~25分 | 塗膜硬度と密着性に影響 |
よくあるご質問
スプレーブースで使用可能な粉体の種類は?
複雑な形状のハンガーに均一な塗膜厚を実現するには?
粉体塗装設備の標準的なメンテナンススケジュールは?
粉体塗装設備での色替えはどのように行うのですか?
一般的な塗装不良の原因とその防止策は?
回収した粉体はそのまま再利用できますか?
ハンガー用粉体塗装ブースは、高品質で耐食性に優れたハンガーをプロフェッショナルな仕上がりで製造するために不可欠な設備です。装置の構成要素、運転パラメータ、および統合要件を理解することで、メーカーは生産ラインの効率と品質を最適化できます。
Shuliyは、当社の
hanger making equipment. 当社のエンジニアリングチームは、設置サポート、運転トレーニング、および継続的な技術支援を提供いたします。コーティング装置に関するご要望は、お気軽にお問い合わせください。