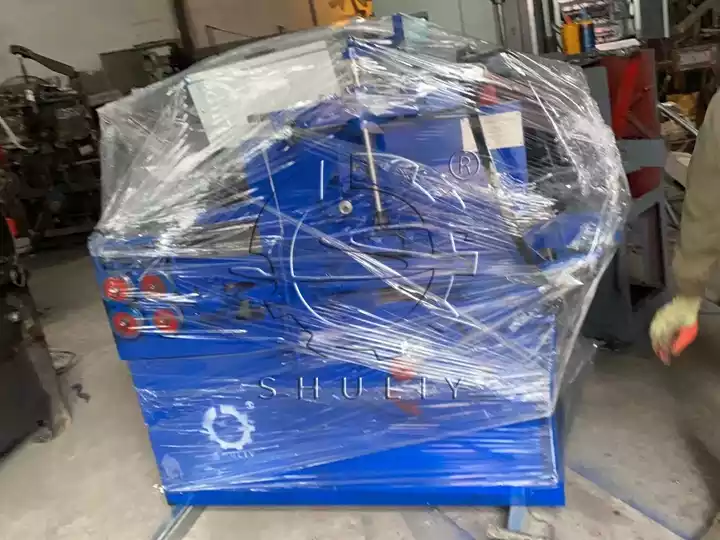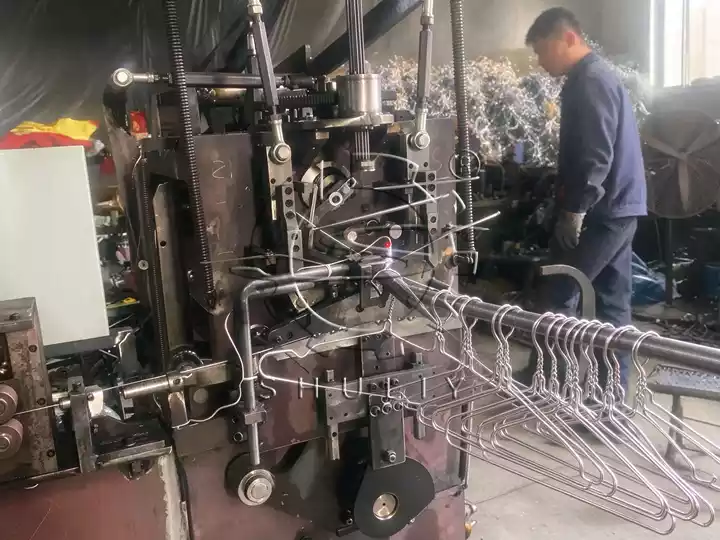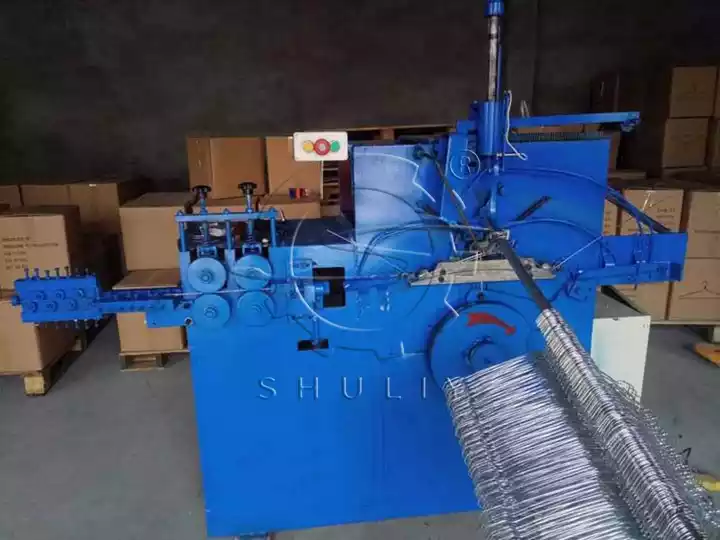
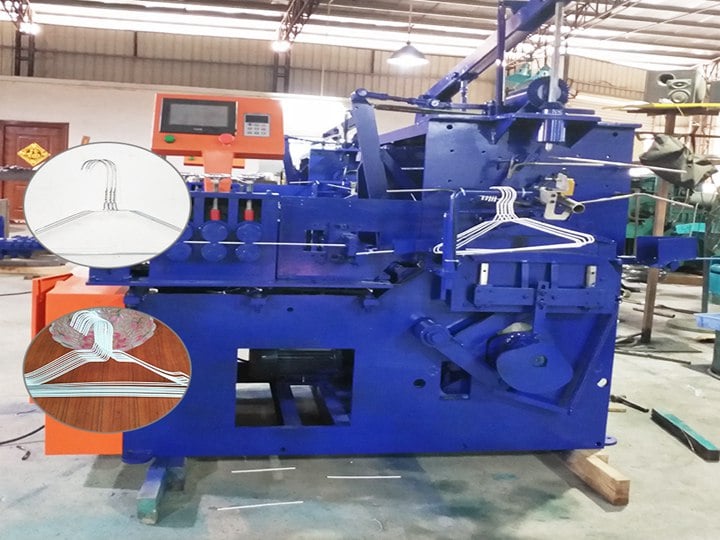
Mesin pembuat gantungan baju dapat memproses berbagai gantungan jadi, seperti gantungan kawat berlapis plastik, gantungan kawat galvanis, gantungan baja tahan karat, dll. Kapasitas produksi mesin pembuat gantungan baju otomatis adalah 30-45 buah per menit. Selain itu, mesin gantungan baju dapat dengan bebas membongkar dan mengganti cetakan untuk memproduksi gantungan baju berukuran 10cm hingga 50cm.
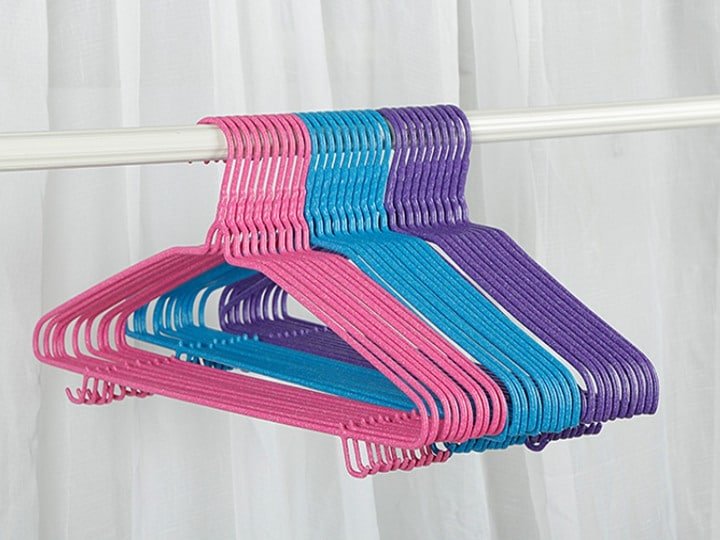
Fitur mesin pembuat gantungan baju otomatis
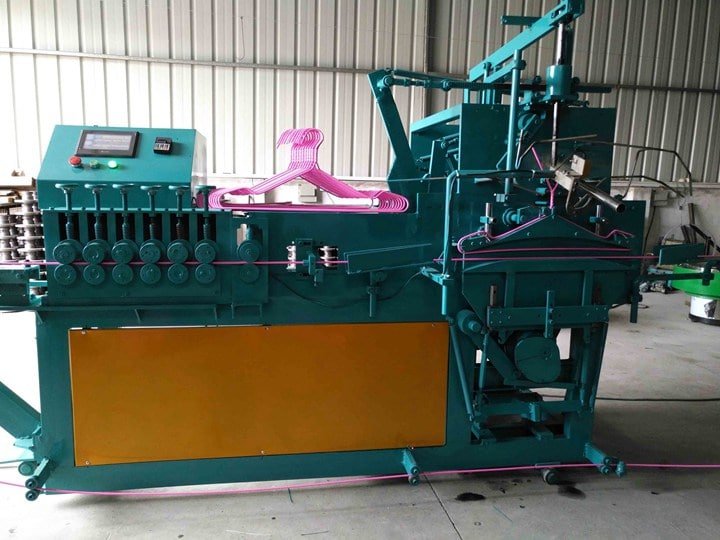
Struktur mesin pembentuk gantungan baju sangat kompak dan desainnya sangat presisi. Sehingga hampir tidak ada kesalahan dalam proses produksi. Selain itu, pengoperasian mesin pembentuk gantungan sangat sederhana. Dan hanya diperlukan satu pekerja untuk mengumpulkan gantungan jadi saat bekerja. Mesin pembuat gantungan baju sangat stabil saat bekerja, dengan kebisingan rendah dan efisiensi kerja tinggi.
Kontrol suhu dalam proses produksi gantungan baju berlapis plastik
- Suhu laras. Dalam proses pembentukan gantungan baju, kita perlu mengontrol suhu laras, suhu nosel, dan suhu cetakan. Dua suhu pertama terutama mempengaruhi plastisisasi dan aliran plastik, sedangkan yang terakhir terutama mempengaruhi aliran dan pendinginan plastik. Setiap plastik memiliki suhu aliran yang berbeda. Untuk plastik yang sama, karena sumber dan merek yang berbeda, suhu aliran dan suhu dekomposisi juga berbeda. Hal ini karena berat molekul rata-rata dan distribusi molekul berbeda. Proses plastisisasi plastik pada berbagai jenis mesin injeksi juga berbeda. Jadi suhu laras juga berbeda.
- Suhu nosel. Suhu nosel biasanya sedikit lebih rendah dari suhu maksimum laras untuk mencegah "fenomena aliran" yang mungkin terjadi saat aliran melalui nosel. Dan suhu nosel tidak boleh terlalu rendah, jika tidak akan menyebabkan kondensasi dini bahan leleh, menyumbat nosel. Atau kinerja produk akan terpengaruh oleh kondensat awal yang disuntikkan ke dalam rongga cetakan.
- Suhu cetakan: Suhu cetakan memiliki pengaruh besar terhadap kinerja internal dan kualitas penampilan produk. Suhu cetakan tergantung pada ada tidaknya kristalinitas plastik, ukuran dan struktur produk, persyaratan kinerja, dan kondisi proses lainnya (suhu lelehan, kecepatan injeksi dan tekanan injeksi, siklus cetakan, dll.).