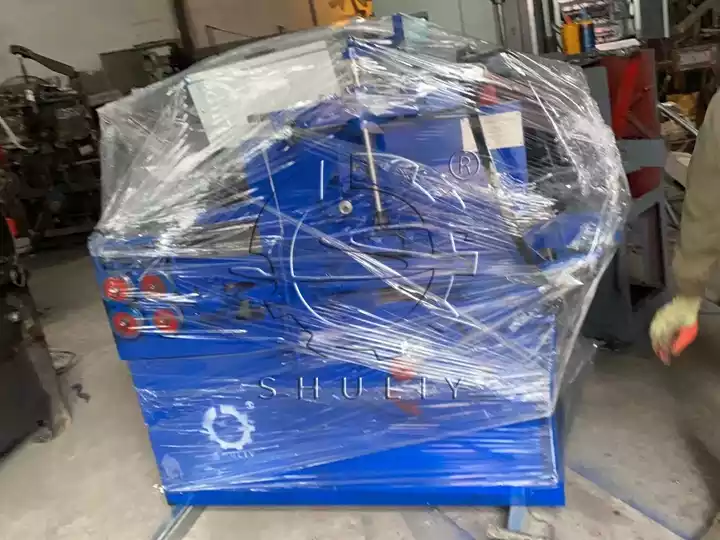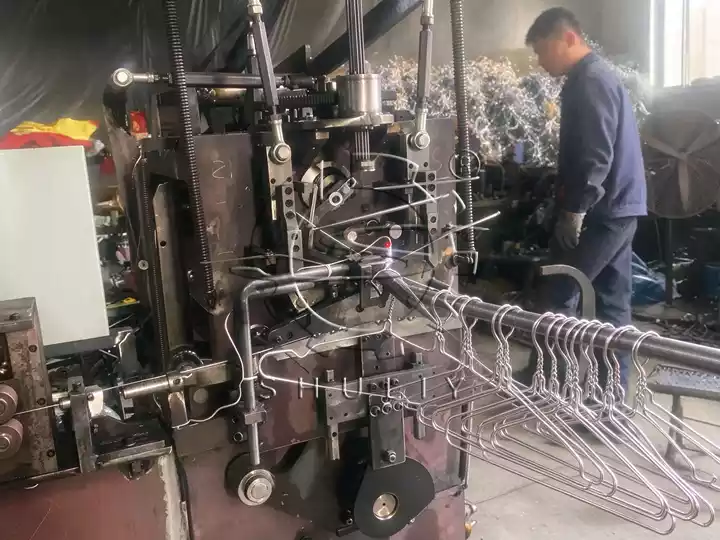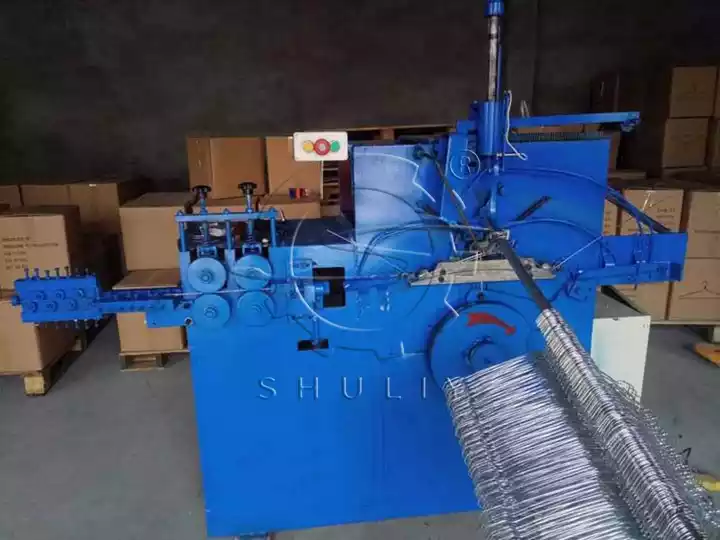
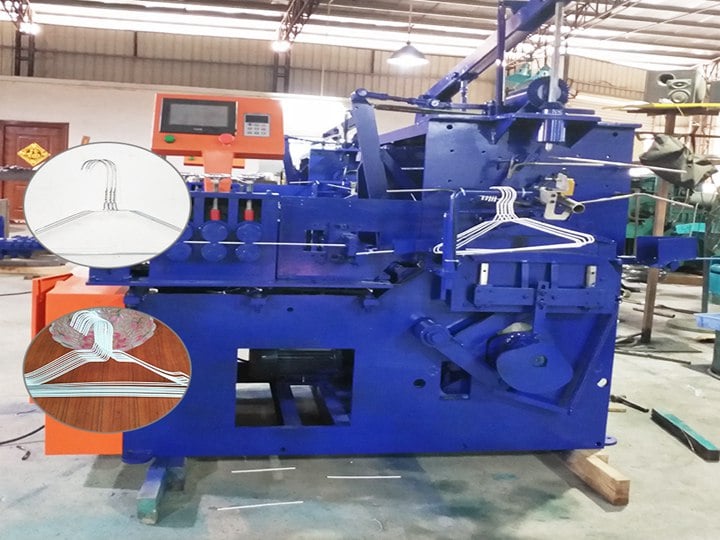
يمكن لآلة صنع الشماعات القماشية معالجة أنواع مختلفة من الشماعات النهائية، مثل الشماعات السلكية المطلية بالبلاستيك، والشماعات السلكية المجلفنة، والشماعات المصنوعة من الفولاذ المقاوم للصدأ، وغيرها. تبلغ الطاقة الإنتاجية لآلة صنع الشماعات القماشية الأوتوماتيكية 30-45 قطعة في الدقيقة. علاوة على ذلك، يمكن آلة صنع الشماعات فك القوالب واستبدالها بحرية لإنتاج شماعات بأحجام من 10 سم إلى 50 سم.
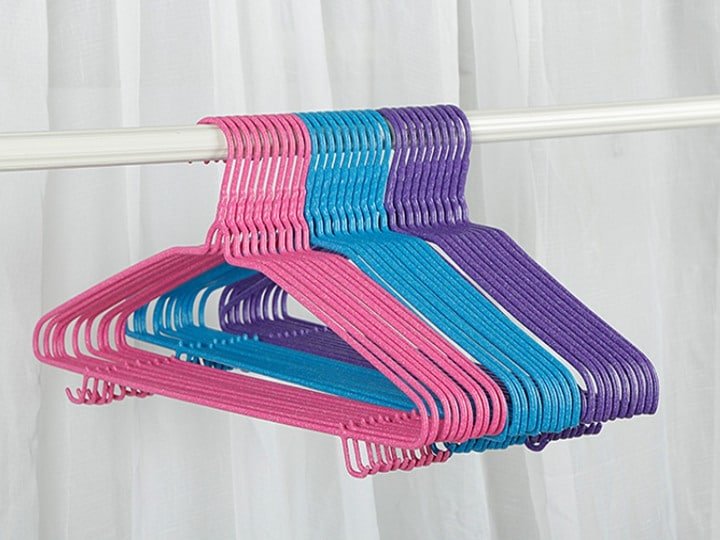
مميزات آلة صنع الشماعات القماشية الأوتوماتيكية
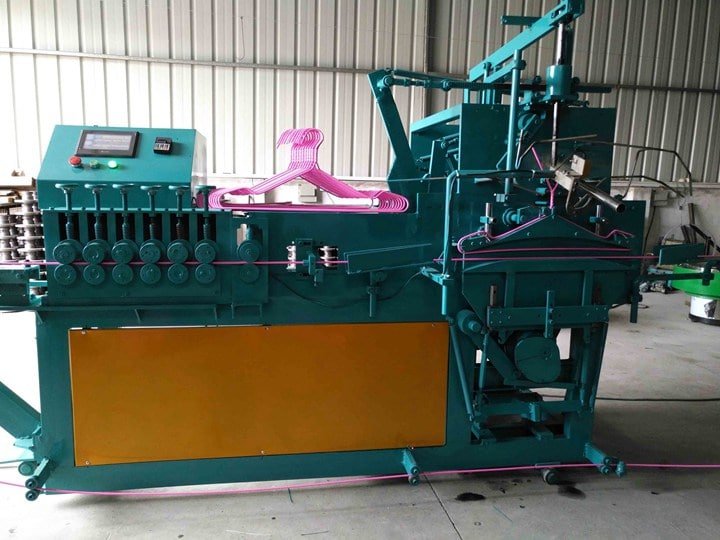
هيكل آلة تشكيل الشماعات مضغوط جدًا والتصميم دقيق جدًا. لذلك لا يوجد خطأ تقريبًا في عملية الإنتاج. بالإضافة إلى ذلك، فإن تشغيل آلة تشكيل الشماعات بسيط جدًا. ولا يتطلب سوى عامل واحد لجمع الشماعات النهائية أثناء العمل. آلة صنع الشماعات القماشية تعمل بثبات كبير، مع ضوضاء منخفضة وكفاءة عمل عالية.
التحكم في درجة الحرارة أثناء إنتاج الشماعات المطلية بالبلاستيك
- درجة حرارة الأسطوانة. في عملية تشكيل الشماعات، نحتاج إلى التحكم في درجة حرارة الأسطوانة، ودرجة حرارة الفوهة، ودرجة حرارة القالب. تؤثر درجتا الحرارة الأوليان بشكل رئيسي على تلدين البلاستيك وتدفقه، بينما تؤثر الأخيرة بشكل رئيسي على تدفق وتبريد البلاستيك. لكل بلاستيك درجة حرارة تدفق مختلفة. بالنسبة لنفس البلاستيك، نظرًا لاختلاف المصادر والعلامات التجارية، تختلف درجة حرارة التدفق ودرجة حرارة التحلل أيضًا. وذلك لأن متوسط الوزن الجزيئي وتوزيع الوزن الجزيئي يختلفان. كما تختلف عملية تلدين البلاستيك في أنواع مختلفة من آلات الحقن. لذا فإن درجة حرارة الأسطوانة تختلف أيضًا.
- درجة حرارة الفوهة. عادة ما تكون درجة حرارة الفوهة أقل قليلاً من أقصى درجة حرارة للأسطوانة لمنع "ظاهرة التدفق" التي قد تحدث أثناء التدفق عبر الفوهة. ويجب ألا تكون درجة حرارة الفوهة منخفضة جدًا، وإلا فإنها ستسبب تكثفًا مبكرًا للمادة المنصهرة، مما يسد الفوهة. أو قد تتأثر أداء المنتج بسبب حقن المكثفات المبكرة في تجويف القالب.
- درجة حرارة القالب: لدرجة حرارة القالب تأثير كبير على الأداء الداخلي وجودة المظهر للمنتج. تعتمد درجة حرارة القالب على وجود أو عدم وجود تبلور البلاستيك، وحجم المنتج وهيكله، ومتطلبات الأداء، وظروف العملية الأخرى (درجة حرارة الذوبان، سرعة الحقن وضغط الحقن، دورة التشكيل، إلخ).